

Quritish sifati nafaqat uskunaning o'ziga, balki jarayon parametrlarini o'rnatish va bajarishga ham bog'liq. Ushbu maqola shponning yakuniy sifatiga ta'sir qiluvchi jarayon omillari va texnologik yutuqlarga qaratilgan.
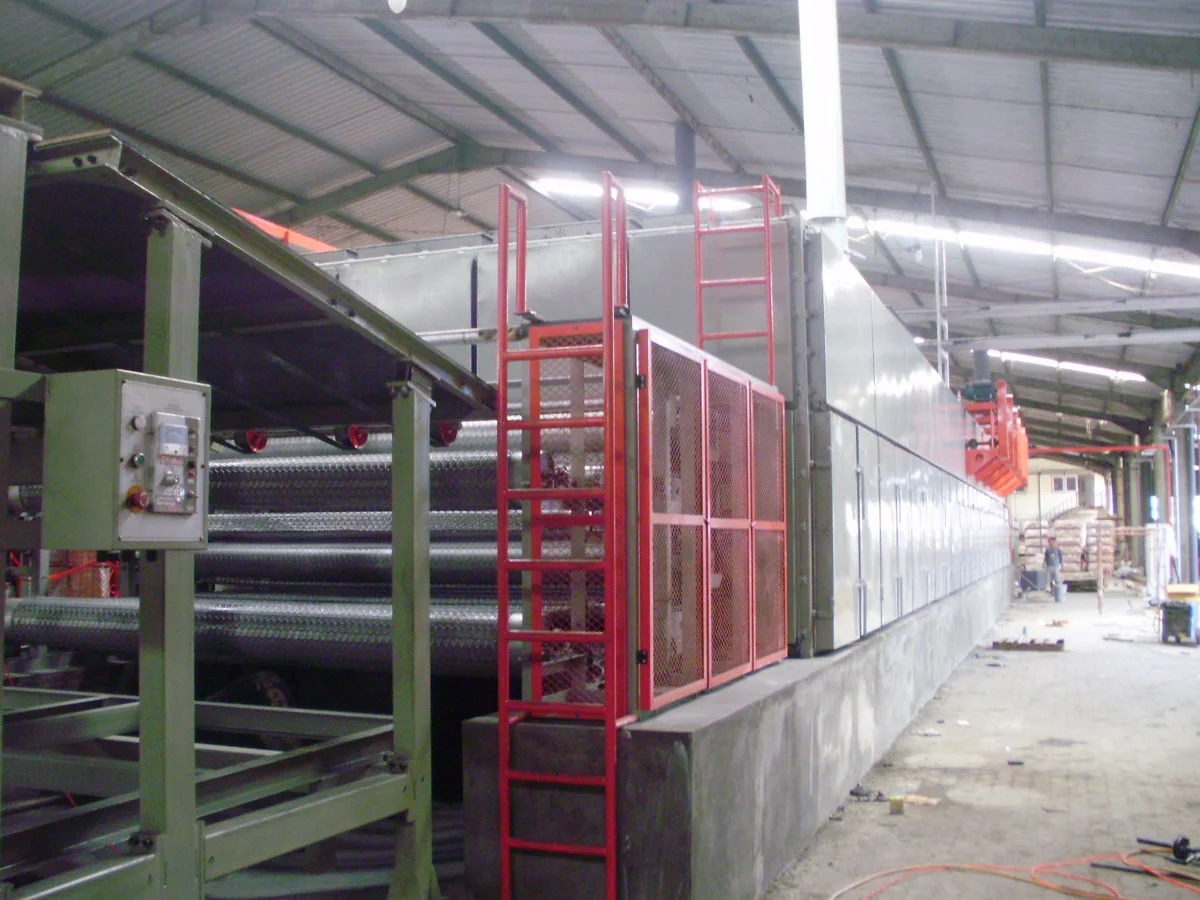
Quritish jarayoni egri chizig'ini shakllantirish va bajarish
Shponni quritish oddiygina "yuqori haroratda tez quritish" emas, balki dinamik, ko'p bosqichli aniqlikdagi jarayondir.
- Oldindan isitish bosqichi:Quritgichga{0}}namligi yuqori bo'lgan ho'l shpon birinchi navbatda tez isinish-oldindan isitish davrini talab qiladi. Ushbu bosqichning maqsadi shponning umumiy haroratini tezda ko'tarish, uni namlikning massiv bug'lanishiga tayyorlashdir.
- Doimiy tezlikda quritish bosqichi:Bu namlikning eng kuchli bug'lanishi bosqichidir. Shpon yuzasi erkin suv bilan qoplangan, bug'lanish tezligi doimiy. Bu bosqich talab qiladinisbatan yuqori harorat, yuqori havo hajmi va maksimal egzozbug'lanish uchun kuchli harakatlantiruvchi kuchni saqlab qolish.
- Quritish darajasining pasayishi:Shponning namligi tolalar bilan to'yinganlik nuqtasidan pastga tushgach, namlik bug'lanishi sirtdan ichki qismga o'tadi va bug'lanish tezligi pasayishni boshlaydi. Ayni paytda buni qilish kerakharoratni mos ravishda pasaytiring va egzozni kamaytiringshponning haddan tashqari quritilishi, mo'rt bo'lishi yoki yorilishiga yo'l qo'ymaslik, uning yaxshi plastikligini ta'minlash.
Zo'r boshqaruv tizimi shpon turlari, boshlang'ich namligi va qalinligi asosida bu muvofiqlashtirilgan "Harorat{0}}Tezlik-Egzoz" jarayon egri chizig'ini avtomatik ravishda amalga oshirishi mumkin.
Umumiy samaradorlikni oshiruvchi texnologik innovatsiyalar
- Hududlarni boshqarish texnologiyasi:Zamonaviy yuqori{0}}kurutgichlar quritish kamerasini uzunligi bo'yicha bir nechta mustaqil boshqariladigan zonalarga (masalan, isitish zonasi, muvozanatli quritish zonasi, konditsioner zona) ajratadi. Har bir zona mustaqil ravishda o'rnatilgan harorat, havo tezligi va egzoz parametrlariga ega bo'lishi mumkin, bu shponning eng oqilona jarayon yo'lidan o'tishga imkon beradi, shpon varaqlarining uchlari va o'rtalari, sirt va yadro qatlamlari orasidagi notekis quritishni samarali hal qiladi.
- Onlayn namlik monitoringi va fikr-mulohazalarni nazorat qilish:Quritgich ichidagi asosiy nuqtalarga onlayn namlik sensorlarini oʻrnatish quritish muhiti (havo) namligini real vaqt-monitor qilish imkonini beradi. Boshqaruv tizimi ushbu teskari aloqa signali asosida egzoz amortizatorining ochilishini dinamik ravishda sozlaydi, bu esa talabga asoslangan egzoz chiqarishga- erishadi va quritish sifatini taʼminlagan holda energiyani maksimal darajada tejaydi.
- Rolik dizayni va materialni yangilash:Yupqaroq{0}}devorli, rulolar uchun issiqlik o‘tkazuvchanligi yaxshiroq bo‘lgan qotishma materiallardan foydalanish issiqlik qarshiligini pasaytiradi va issiqlik uzatish samaradorligini oshiradi. Rolik yuzasiga maxsus ishlov berish (masalan, nozik silliqlash, teflon qoplamasi) shponning yopishishini kamaytiradi, bu ayniqsa shakar miqdori yuqori bo'lgan va roliklarga yopishib qolishga moyil bo'lgan terak kabi turlar uchun samarali.


